Frigidus cudendo moriturus raro suam defectum in antecessum denuntiat. Una die torcular teres in 45 ictibus per minutas decurrit, hastile duos gradatim producens cum basi colapho. Postero die operans audit hebetem deprimentem in ima plagae, et inspectio patefacit ferrum nitide fractum ad confluentes inter caput et truncum. Facies fractura ostendit notas litoreas quae reducuntur ad radios transitus 0,3 mm, specificati quod mos trahendi nullum maiorem plumam permisit. Radius ille parvus, cum onere ferrum 180 kN et pressae misalignment of 0,05 mm inter ferrum et intereat, versa est exercitatione frigida officium cudendi in incondito instrumento reaedificandi et plenam temporis mutationem.
Haec res est instrumentum cudendi frigoris designat. Dissimile calcationis perit, quod plerumque inflexionem et tonsuram extollit, instrumenta fabricandi frigida superare debent impressiones contactuum 1,500 ad 2,500 MPa pro centenis milibus ictuum, cum workpiece contentionem obdurat in omni ictu. Instrumentum excogitatoris officium non est simpliciter ut partem geometriae in cavo morientis effingat. Est creare integram rationem ferrum, mori insertam, accentus anulum, eiector, lubricationem et machinae unctiones quae in lassitudine limites instrumenti materialis custodit, subtilitatem dimensivam tenet ex parte falsae, et vitae instrumentum oeconomice viabile tradit.
Hic articulus explicat principia practica instrumenti fabricandi frigidi instrumenti ad instrumentum fabrum, processum consiliariorum, ac curatores productionis qui operantur cum torcularibus cudendis frigidis. Ambitus onus tegit, munus cuiusque instrumenti componentis, materialis lectionis, anuli anuli designatio, regulae geometriae, sequentiarum ratio formatae, lubricationis, praeventionis defectus, et influentia ipsius machinae torcularis. Propositum est normas designatas praebere quae applicari possunt directe ad solutionem instrumenti fractionis, extenuandi temporis minuendi, et subtilitatem frigidorum compositorum componendi.
Frigidus cudens metallum ad cella temperiem deformat, vel leviter supra, cum calor ex deformatione plastica generatur, in instrumento et in workpiece retinetur. Quia metallum numquam ad temperaturam recrystallisationem suam pervenit, workpiece contentionem durat continue in ictu. Hoc significat vis ad deformandam partem oritur sicut plaga progreditur, et pars ultima calibrationis ictum summum contactum pressionis experitur.
Ex instrumento perspectivae excogitatoris tres numeri maxime refert. Primum est contactum pressionis ad humerum mori et faciem ferrum. Ferri carbonis structuralis ut AISI 1018 vel 1045, extrusio deinceps pressiones contactus 1,200 ad 1,800 MPa communiter generat, dum figurarum extrusio retrorsum calicis supra 2,000 MPa pressionis ferrum faciei pulsare potest. Secundum est cumulata iactatio plastica in workpiece imposita. Pars cum 70 centesimae reductionis in sectione transversali satis coacervat ad duplicandam emolutionem emolumentorum materiarum incipientium annatarum. Tertius numerus percussionum instrumentum superesse debet. Expeditio productionis pro clavicula, annulum gerens, vel vecte componentium typice decurrit ab 50,000 ad 500,000 partes, ponens instrumenta materialia firmiter in summo regimine cycli lassitudines.
Hae conditiones frigore cudendo separant consilio ab omnibus fere aliis mori disciplinae. Raro supra 500 onera Terunt inflexiones alea portat MPa. Calidum mori falsus ad temperatus elevatam operatur, sed vis fluens workpiece est humilis, ergo pressiones moriuntur infra circiter 500 MPa manentes. Instrumentum fictorium frigidum debet continere fabricam quae simul dura, fortis et laesura est, dum vires transmittentes instrumenti materiae proximae ad suum compressionem vires cedunt. Tabula infra condiciones comparat quae instrumenti influentiae consilio decernuntur.
| Parameter | Calidum cudendum | Frigus cudendum |
|---|---|---|
| Workpiece temperatus | 900-1,250 °C | 20-200 °C |
| Workpiece fluxus accentus | 50-200 MPa | 500-1,500 MPa |
| Typical mori contactus pressura | 200-500 MPa | 1,000-2,500 MPa |
| Primarium instrumentum spectat | Scelerisque labore ac calor reprehendo | Mechanica labore ac labore |
| Distrahentes mori distrahentes | low | Alta, pressura requirit |
| Partem deduceretur tolerantia | IT12-IT16 | IT7-IT9 |
Practica implicatio est quod omne consilium decisum in instrumento frigido cudendo, electo ferramento, numero annulorum innixi, politia cavitatis, radiis angularis ducatus - existit ad unam vel plures extremas conditiones disponendas. Cum instrumentum improviso deficit, fere semper est quod excogitator despiciendus est.
Instrumentum frigidum cudendo est collectio certarum partium in unum agentes, non unus clausus machinandi. A normalmente includit instrumentum completum paro:
Unaquaeque pars distinctum oneris genus fert. Ferrum in compressione imprimis operatur, sed quaevis misalignment vel asymmetrica pars geometriae addit flexionem. Mora inserta pressionem radialem portat ab workpiece quae eam exterius dilatare conatur. Anulus accentus distrahentes upupam accentus consequens portat, qui tutior est propter materiam suam, quia anulus propter duritiem eligitur et cum workpiece non est coniunctus. Deiector compressionem per remotionem partem patitur, et laminae fautoriae superficiei localis incisum ad puncta contactuum resistere debent.
Consilium processus disciplinae ordinem sequi debet. Incipiamus a parte finita extractionis et definire gradus formantes per ordinem antequam singulas cavitates moriantur. Ad singulas scenas designare cavitatem figurae mortis insertam et ferrum profanum. Maximam vim formandi et pressionem radialem aestima. Instrumentum materiae pro unaquaque componentium eligite. Designare anulum accentus conventum densitate parietis cylindrici utens regulas in hoc articulo postea explicavit. Denique specificare superficiem metam, coatings, lubricationes, ratio eiectionis. Protinus a parte geometriae ad machinationem sine hac analysi procedens est ratio communissima nova instrumenta fabricandi frigida in tryout torculari deficient.
Electio instrumenti materialis est unica sententia quae rectissime statuit vitam instrumenti et sumptus per partem falsam. Instrumentum fictorium frigidum debet praebere duritiem ad temperaturas operativas, vires compressivas supra 2,000 MPa, satis durities ad resistendum rimas, et resistentiam adhibeas contra superficies metallicas mundas, laesuras. Nullus enim unus gradus perfecte satisfacit omnibus requisitis, ideo excogitator eas secundum operationem determinat.
Instrumentum operis frigidum ferros ut AISI D2, A2, et O1 sunt electio oeconomica maxime pro brevibus applicationibus currit et onere ignobili. Duritiem et machinabilitatem bonam praebent, duritiem vero eorum et resistentiam habent limitatam, et cito emolliunt, si calor frictionale instrumentum levat supra CC °C. Remanent utiles laminis, detentoribus, et instrumentis brevibus currentis.
Ferarum celeritas, ut M2 et M42, duritiem in temperaturis laborantibus altioribus retinent ac normae electionis sunt pro pugnis extrudendo et mori in productione medio-volumine inserta. Eorum superior stannum contenta melius illis resistit uti quam ferrum frigidum instrumentum laboris. Metallurgia pulveris ferri velocitas summus, qualia sunt compositioni PM-M4 proximae, meliores et resistentiam gerunt et duritiem cum conventionali HSS comparatae, quia carbides eorum subtilia et uniformiter distributae numerum rimae situum initiationis minuunt. Isti sunt iam defectus pugnis diuturno et magno onere mori insertas frigoribus cudendo.
Carbida Tungsten, gradus cobalti-connexi in K05 ad K20 de more, summas vires compressivae praebet et resistentiam adhibent cuiuslibet materiae communis instrumenti. Carbide die inserta decies centena millia ictus in minima parte extrusionis et operationes inspectionis superesse possunt. Carbida autem fere nullam habet ductitiam: facile in flexione, ictum, vel misalignment finditur. Instrumentum igitur conventus constitui debet ut carbidam tantum in compressione oneret, rigido ductu et impulsu moderante velocitatem.
| Materia familia | duritia | Compressive vires | Typicam applicationem |
|---|---|---|---|
| Instrumentum laboris frigidi ferri (D2, A2 classis) | 58-62 HRC | 2,000-2,400 MPa | Brevi spatio pugnis, perit, adjutoribus |
| Summus celeritatem ferri (M2, M42 class) | 62-65 HRC | 2,500–3,200 MPa | Medium-currunt pugnis et mori interserit |
| Metallum pulveris HSS (PM-M4 classis) | 64-67 HRC | 3,000-3,800 MPa | Diu currere pugnis, summus onus perit |
| Wolframium carbide (K05-K20) | 88–92 HRA | 3,500-5,500 MPa | Mori interserit pro parvis extrusionibus et inspectionibus |
Regula practica pro lectionis initiali: nam partes cum diametro externo maximo infra circiter 30 mm et productio supra 200,000 frusta decurrit, carbida alea cum PM-HSS ferrum inserta certa est coniunctio. Partes enim supra 50 mm diametri, PM-HSS vel HSS instrumenta remissiora sunt, quia carbida illius magnitudinis emortua gravia, pretiosa, fragilia fiunt. Ad onera praealtissima radialia, carbida inserta duobus anulis innixi, de quibus in sectione sequenti describuntur.
Frigidus cudendo fit at impulsibus, qui irrumpentes sine labore duro ferro primo statim ictu moriuntur. Ambitus accentus anulus in unum finem existit: ponere mori inserendum sub pressa compressiva moderata ut cudendi pressionem prius elidat quam pressura antequam inserere contentionem experiri possit.
Principium operativum ex theoria cylindrici densa munitum venit. Cum anulus ferreus induratus cum interiore diametro leviter minor quam extrinsecus diametro mori insertus premitur vel in situm refugit, impedimentum facit pressionem radialem in interfacie et upupam accentus distributionem per utramque partem. Mora inserta accentus compressivam upupam recipit in superficie exteriore, et borea inserta minorem accentus compressivam accipit. In formando, impulsus radialis in workpiece agit contra boream et hanc precompressionem partim destruit. Si recte interventus eligitur, upupa rete accentus in emortuo bore compressivus manet, vel leviter distrahens, per totum ictum. Status compressivus initiationem resiliunt et microcracks existere prohibet ne propagetur.
Intercessiones valores frigidorum instrumentorum fictorum typice cadunt inter 0.15 et 0.35 centesimae diametri coniugationis. Mori enim cum 50 mm extra diametrum inserta, impedimentum 0,2 centesimae aequat 0.10 mm interventus diametralis, quae quantitas substantialis contra elasticas materiae limites mensurata est. Gravis retro extrusio moritur saepe duobus vel tribus annulis concentricis accentus. Unusquisque anulus cum proximo impedimentum habet, pressionis radialis trans sectionem transversalem maiorem distribuens, ut anuli exteriores vires lassitudines non excedant.
Accentus ipse anulus plerumque factus est de ferro, ferro vel vi ferro corrumpendo, caloris affecti circiter 45 ad 55 HRC. Tergum suum debet esse humus et acui eadem praecisione, quam extra diametrum interiisse inserta est, quia quodlibet loci fastigium accentus in interface colligit. Acris umeris, oleis foraminibus, clavisque in modum anuli innixi, crebra loca lassitudine rimas pertundere sunt; magnanimi radii et lenis transitus facienda sunt.
Consequentia practica consiliorum: primo, determina pressionis radialis expectata in alea borea ab formando onere et area contactu. Secundo, elige mori inserta extra ad intra diametri rationem saltem 2:1. Tertio, computa intercessionem ad maximum onus sustinendum in compressione facienda. Quarto, preme accentus aequivalens in alea inserta et anulus accentus cum calculo simplici elastico seu elemento finito analysi. Quinto, si accentus anulus opprimitur, adde alterum anulum vel mutationem materiae ad virtutem altiorem. Sequentia haec satis velox est ad notionem scaenam applicandam et satis accurate ad impediendum frequentissima defecta erumpentibus.
Maxime praematuris defectibus frigorum instrumentorum fictorum ad paucitatem decisionum geometriae reduci possunt. Post paucas regulas concretas plures difficultates eliminat rimas, acerba, et detractiones.
Specificare generosi transitus radiorum. Omnis transitus inter ferrum et caput et truncum, scapulas et scapulas moriuntur, vel lammina fauoris ore agit ut accentus rogatoris. Radius 0,3 mm accentus a factore trium comparari potest cum semidiametro 3 mm. Radii saltem 1 mm in parvis instrumentis utere et 2 ad 3 mm in instrumentis supra 50 mm magnitudine propria. Ubi pars tractus requirit acutum angulum, levamen adde movendo criticam transitum extra viam principali oneris; exempli gratia, gradiendo partem cum parvo subcuto, qui post cudendum erit machinis.
Utere cereis in ferrum et in zonis subsidio mori. Ferrum extra diametros deferre 1 ad 3 gradus cerei secundum longitudinis operationem. Hic attritus copias minuit ac pungentia prohibet, ferrum retractat. Mora bores terram brevem sustinens 2 ad 5 mm ab exitu zonae formatae continere debet, deinde subsidio 0,2 ad 0,5 mm diametri, sic partes contactus quae in zona ferente gestatur.
Muri crassitudinem satis praebent in alea inserta. Ut approximatio prima, inserta extra diametrum e morituro ad minimum duplo maximum diametri boream esse debet. Pro cavitate 20 mm, mori inserta extra diametrum habere debet saltem 40 mm ante anulum accentus addendum. Pressio radialis ad reductiones altas potest mori resiliunt cuius paries nimis tenuis est, quia fibra exterior in tensionem pro accentus anulus accedit.
Polonica directio materiae fluxus. Cavitas et ferrum alea superficierum laborantium in Ra 0,2 micrometris vel melius poliri debent, cum notis poliendis varius versus in quo metallum labitur. Notae politurae transcurrentes fluunt directionem asperitatem faciunt, quae attritionem auget, laqueos ducatus inaequales, et pungentia initiat.
Vitare undercuts et consilium extractionis. Si pars in recessu vel reverso lychni obversata in moriente claudat, eiector vim densis omni ictu superare debet. Ubi fieri potest, partem designare cum angulo 0,5 ad 1 graduum in superficie externa et parva candela in cavis internis. Si undercut vitari non potest, scissuram mori vel segmentum movens considera, at instrumentum altiorem impensam et permanentem sustentationem expecta.
Veram tolerances Tribuo. Frigida cudendo typice tenet IT7 ad IT9, quod est optimum ad processum formandum. Arctius tolerantias tenere conans propius instrumentum ad fines claudicationis elasticae impellit et effectum amplificat deprimendi misalignment et temperaturae mutationum. Patientiae in instrumento ipsae partes quinquies deciens arctius quam tolerantiae esse debent; communis proportio principii est pars tolerantiae divisae per quinque pro periturae cavo et ferrum dimensionibus.
Consilium instrumentum cudens frigidum perfici non potest ex ultima parte extractionis solae. Frigidissima composuerunt membra in pluribus operationibus formandis producuntur, unaquaeque cum suo instrumento componitur. Consequentia operationum onus in omni instrumento determinat et ideo instrumentum ad unumquemque gradum definit.
Sequentia typica pro spiculo flangae sic currit: tondetur filum vel talea stipes in longitudinem, emolliunt vel annales, si materia advenientis nimis dura est, adhibe conversionem efficiens et ducatus, uno fine turbato ad caput formandum, deinceps extrudendum scapus usque ad diametrum finalem, et calibratam bracteam finali inspectione. Singulis statibus moles deformationis molem continentem e medio filum initiale removet.
Consilium centrale regulae est per scaenam deformatione aequare. Limitatio crucis-sectionis reductionem ad circiter 60 ad 70 centesimae centesimae pressionem intereat et contentionem materialem intra limites practicos pro ferro maxime carbonis et mixturae. Supra hanc extensionem, vis ferrum inquisita ardue oritur, pressio instrumenti crescit, et workpiece rimas seu commissuras superficies internas evolvere potest. In calice profunde formato, tres vel quatuor gradus usitatum sunt: primum extrusio poculi retrorsum, dein redactio calicis parietis, dein ironinga parietis ad crassitudinem ultimam, et tandem torulo capitis ori.
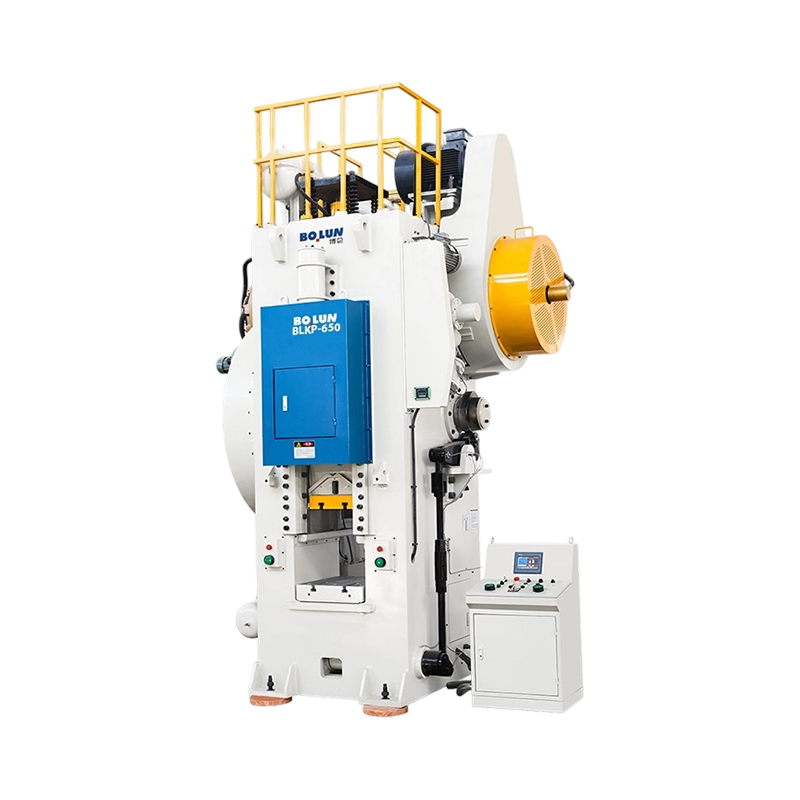
Instrumentum onus computatur ex accentus fluxus fabricae et area contactus projecti. In prima aestimatione, vis pressa inquisita est area crucis sectionis in fabricando zonae formandae multiplicatae per fluxum accentus ad contentum intentum, interdum factor friction 1.2 ad 1.5. Hic effectus comparandus est contra capacitatem torcularis et contra vires compressivae ferrum. Longum, gracilis ferrum, fibula antequam tonagium nominale attingat: tenuitas proportio, quae longitudo diametro divisa est, infra quinque pro pugnis non nullis, et ultra hoc, manicas vel frutices sustentare requiruntur. Ad extrusionem mediae magnitudinis, verbi gratia, machinam ut a . BLKP400 libratum-plaga frigore cudebat toggle torcular tonagium requisitum praebet cum largo margine ad factor attritus.
 Lupum BLKP-CD Versatile Libratum-Stroke Frigus Forging Toggle Type Power Pres Zhejiang Bolun High-Precision Machinery Co., Ltd est Sinis Lupum BLKP-400 Versatile Libratum-Stroke Frigidum Forging Toggle Type Power Pre... Visum Product →
Uniuscuiusque scaena proximum instrumentum afficit consilium. A praefore aspero sequenti die scalpes. A preform, quod est leviter nimium magnum, calibrationem onerare morietur. Praeformatio cum axe extemporali media, onus iniquum creabit et ferrum consummatum franget. Instrumentum designandi idcirco debet eadem cura ac cavitatem mori finalem praeformare dimensionibus, incluso tolerantiae et superficiei fini. In praxi, sequentia formanda primum designatur, instrumenta pro singulis secundis gradibus, et onus perscriptio iteratur pro quolibet gradu antequam instrumenta quaelibet fabricata sunt.
Lubricatio in fine instrumenti designandi singulariter addita non est; est pars instrumenti ratio ipsa. In frigidis fictis, ducatus tria munera habet: frictiones minuere in instrumento instrumenti operis, minuere onerariam formationem ad instrumentum transmissam, et ne togam adhaesivam, saepe vocatam pungentem, inter fabrica et superficies instrumenti.
Vexillum lubricationis systematis pro chalybeis carbonis est phosphas zinci conversionis efficiens cum sodio sodium sodium coniunctum. Stratum rarium phosphas mechanicum culo ancoram praebet, simulque velum faciunt cum apparenti friction coëfficiente in latitudine 0.05 ad 0.10. Haec ratio in decenniis adhibita est quia efficax et frugi est ad summum volumen productionis. Magis, environmentales ordinationes artifices ad alternos lubricantes impellunt, inter polymer-substructos tunicas et sapones reactivum. Cum mutata ratio ducatus, instrumentum excogitatoris suppositiones frictiones reprimere debent: frictio superior ferrum auget et pressuras murus intereat et maiora cereos, zonas breviores portantes, vel anulum accentus additum impedimentum requirat.
Calculos immaculatos, quae celeriter et fel facile obdurant, solent cum oxalate conversionis efficiens plus molybdaeno lubrica disulfidere. Aluminium et admixtiones aeris utuntur oleis inferioribus viscositate vel membranae polymerum aridae et conversionem coatingis non indigent. Omnes enim materiae, tabellae scalis, olei resi- culis, et particulis exteris ante formationem purgari debent, quia inclusiones difficiles in cinematographico ducatus agunt sicut instrumenta sectionis microscopicae in superficie mori.
Instrumentum coatings cooperantur cum workpiece ducatus. PVD coatings ut chromium nitride, titanium aluminium nitride, et titanium nitride frictionem minuunt, resistentiam pungentia emendant, et superficiem instrumenti tueantur ubi velum ducatus localiter frangit. Tunicae imprimis utiles sunt in pugnis, quae contra fabricam retractationem labuntur. Litura adhibenda est solo et polito subiecto; pauper adhaesio et pri- flakinga res asperae subiectae donat.
Quantitas momenti consilium est tondendas accentus in superficie instrumenti. Si vis frictionalis accesserit ad tondendas vires instrumenti materiae vel tunicae, superficies lacrimae et instrumentum cito deficit. Accedunt generosi anguli, terras breves portantes, et continuum ducatus cinematographicus per totum ictum, efficacissimae sunt modi ad custodiendam superficiem accentus in tuto limite. Mutatio in ducatus semper felis oneris calculi re- currere debet, non tantum linea mutatio in documentis productionis.
Instrumenta fictoria frigida in exemplaribus bene intellectis industriam deficiunt. Exemplar agnoscens cito indicat excogitatoris quam modulus ad mutationem. Mensa infra enumerat frequentissimas modos defectus, causas principales, et actiones quae consilio prohibent.
| Defectum modus | Causa principalis | Design countermeasure |
|---|---|---|
| Punch lassitudine fractura | Compressio cyclica et inclinatio, accentus retrahitur ad radium parvum transitum | Transitus radii auge; uti PM-HSS; meliorem ferrum adbibet; redigendum impulsum celeritas prope fundum mortuus centrum |
| Die inserta ruptis | Distrahentes upupam accentus alea bore | Accentus auge anuli intercessiones; secundo accentus anulum adde; dilata mori extra diametrum |
| Galling et scoring | Lubricatio cinematographici naufragii, superficies aspera instrumentum, cacumina loci pressio | Polonica ad Ra 0.2 vel melius; applicare CrN vel TiAlN coating; meliorem aut mutare ducatus |
| Plastic deformatio ferrum faciei seu mori humero | Instrumentum duritiem humiliores superficie requiritur contactus pressura | duriorem HSS vel carbide eligere; ampliare aream firmamentum; reducere loci contactum pressura |
| Chipping alea ostium | Concussum ex conata fine, dura magnitudine, acuto ore introitus | Adde ostium Chamfer vel radius; introitus lorica; mundum tabellas ad formandum |
| Suspendisse anulum lassitudine crack | Nimia impedimentum, accentus retrahitur in anuli bore | Recalculare pigeat idoneum; anulum extra diametrum dilatatum; remove keyways vel acuti ferebat humeros |
Defectus modus gravissimi est lassitudo fractura ferrum. Ferrum onera sunt cyclica: ferrum comprimitur, exonerat, et iterum comprimitur decies vel centies millies. Si vis amplitudinis in minima sectione transversali alta est, rima ad transitum radii vel signum stridoris inchoat et usque ad fracturam propagat. Mensurae mensurae maiores sunt radii transitus, materia durior instrumentum, melior alignment, et celeritas accessio moderata prope centrum imum mortuum.
Aeschyli inserta periculosissima rupta est secunda defectio. Finditur radiatim per parietem inserta, et cavitas elastice aperitur sic pars oversisatur antequam inserta reponatur. Is causatur a pressuris insufficiens, quae significat alea bore in tensionem sub onere profectus. Solet anulus augens impedimentum vel addito secundo accentus resolvit.
Galling apparet sicut scoring in superficie ferrum et particulas in workpiece translata. Est quaestio lubrica et superficies: ducatus cinematographici loci summus pressurae punctum destruxit. Superficies politurae ad asperitatem inferiorem applicans, humili attritu vestitur, vel copia ducatus augens plerumque sistit.
Plastic deformatio ferrum faciei vel umeri moriendi est quaestio fortitudo magis quam problema defatigatio. Durities instrumentum ad pressionem contactum preme, ideo superficies ab 0.02 ad 0,1 mm concidit et dimensiones ex parte tolerantiae decedunt. Solutio difficilior est gradus instrumenti, inserta carbida, vel mutatio consiliorum quae onus in maius spatium distribuit.
Instrumentum frigidum cudendi consilium desinit ad instrumenti diurnarii instrumenti. Machina iter onus determinat, velocitatem, et noctis, quam instrumentum ferre debet, torculari meretur eandem attentionem ac mori ipsum.
Prima machina propria considerandi est corporis rigor. An Aperta Type Power Press Machina , saepe dictum torcular C-fracturae, sub onere elastice deflectit, ac persimiles lapsus ad lectum relativum. Ad systema punch-morale, haec misalignment angularis flexionis momenta ad ferrum addit et non-uniformes loading in cavo morientium producit. Artus pressus directus latus, cum structura columnae symmetrica, multo minus deflectit, et noctis mortem conservat sub pleno aestimationis onere. Frigidum fictio est summus onus, processus subtilis-sensitivus, ergo rigidum pressum occlusum tutius est electio.
Secunda proprietas est curvae plagae. Prelum conventionale crank maximam celeritatem labiorum prope medium ictum attingit et fabricam velocitatis altae percutit. A toggle coegi, etiam talorum agitatio appellatur, lapsus ut fundum appropinquat ad centrum mortuum et altam vim cum humili impetu velocitatis auget. Haec morum propemodum specimen frigoris cudendi est: ferrum intrat paulatim conata, workpiece tempus fluere, et mori abstinetur impulsus impulsus qui lassitudinem rimat inchoare. Quam ob rem torcularia toggle-genus sunt machinae conventionales conceptus pro frigore cudendi. Bolun's series BLKP circa hoc principium machinatur; exempli gratia, BLKP260 agilis subtilitas frigida cudebat toggle press parvis subtilitatibus aptatur, ut fibulae, cinguli, hastilia.
 Lupum BLKP, CCLXX Agile Subtilitas Frigus Forging Toggle Type Power Press Supplier Zhejiang Bolun High-Precision Machinery Co., Ltd est Sinis Lupum BLKP-260 Agile Subtilitas Frigidi Forging Toggle Type Power Press supplie... Visum Product →
Tertium proprium est arietis ductu. Subtilitas systemata regentium custodiunt ferrum concentricis cum mori in articulo contactus. Duces defessi vel soluti inducunt obsessionem lateralem inter ferrum et mori, quod accentus in mucrone erigit et carbidam mori insertam resilire potest, etiam cum tonagium diurnariis satis apparet. Regularis inhibitio arietis alvi et ductoris commensuratio vilis sustentatio cum carbide intereunt.
Apparatus etiam plura instrumenta parametri directe definit. Torcular tonagium excedere vim calculi formandi ab saltem 20 ad 30 centesimae. Longitudo claudit altitudo et plaga determinant maximum instrumentum acervus altitudo. Copia pulsandi prompta in lecto et lapsus consilium terminat dejicientium ad cavitates profundas. Si prelum hydrau cervical moriuntur, capacitas eius determinat an vis contraria in ictu applicari possit.
Ad grave et altum deformationis opus tam magnae spicula flangae seu diuturnae extrusionis, torcular debet habere et tonagium et industriam ad ictum sine stamine perficiendum. The BLKP850 gravis officium frigus cudebat toggle press hanc facultatem machinalis industriae praebet, dum linea librata curva instrumentum ab ictu tuetur. Lectores qui ampliorem comparationem velint, ad hoc referre possunt introductio ad frigus cudebat torcular machinis ac plena range ex Bolun metalli formatam apparatum praesto est in societatis website.
 Lupum BLKP-DCCCL Industrial Fortitudo gravis Officium Frigidum Forging Toggle Type Power Zhejiang Bolun High-Precision Machinery Co., Ltd est Sinis Lupum BLKP-850 Industrial Fortitudo Gravis-officium Frigidi Forging Toggle Type Powe... Visum Product →
Etiam periti excogitatoris novum instrumentum cudendi frigidum convalidare debet antequam machinationem committat. Analysis elementum finitum est methodus sanationis utilissima instrumenti vis. Exemplar morientis inserta et anulus accentus radialis pressionis e workpiece in moriente portatus est oneratus, et recusatio apta interventus annulorum pro conditione initiali applicatur. Output est accentus distributio in omnibus componentibus. Excogitator reprimit mori inserta manere in suo iugi accentus tuto et anulus accentus infra terminum suum lassitudinem manere super numerum cyclorum exspectatum.
Processus simulationis progrediatur longius, dum materialem fluxum fabricae intra cavitatis effingat. Aperit plicatio, impletio, nimia intentio intentionis, et onus cacumina moriuntur antequam ferrum quovis incidatur. Simulatio pressionis realistica etiam gignit distributionem super superficiem mori, quae accuratior est quam si onus radiale uniforme sumat. Ad altum volumen productionis, sumptus simulationis cito per pauciores iterationes et instrumentum vitae longioris recuperatur.
Post fabricam, exemplar tryout adhuc necessarium est. Instrumentum diurnariis annectitur, partes iudicii celeritatis imminutae fiunt, et ipsa formatio oneris mensuratur cum onere cellae vel legendo tonagium divulgationis diurnariae. Dimensionalis inspectio partium iudicii cavitatem geometriae et quaelibet prebenda fontium confirmat. Primae centum partes productionis eandem attentionem merentur, quia parvae variationes in longitu- dine scriptionis, crassitudine ducatus, seu instrumentum temperatum per plures centesimae formationem mutare possunt.
Instrumentum vitae monumenta pretiosa sunt, sed saepe in datorum neglectis. Commemorare numerum plagarum ad defectum utriusque instrumenti, modus defectus observatus, et historia conservanda tabernam experientiam practicam aedificabit. Cum novum instrumentum consilio maturius quam prior deficit, recordum ostendit quae operatio mutatur. Subinde haec notitia instrumentum consilium ex arte vertit in processum machinalem tractatum.
Sequens maculosus ratiocinandi processus in hoc articulo descriptus summat. Propositum est ut referat laborantem cum novum frigus instrumentum cudendi excogitat.
Instrumentum fabricandi frigus bene dispositum est effectus disciplinae decisiones circa accentus, geometriam, materias, lubricationes, et apparatus delectu. Cum omnes sententiae in unum conspirant, instrumentum in curriculum productionis evanescit: milia partium accuratarum format, nullam vacuam requirit attentionem, nisi post praenuntiabilem et oeconomicam sensibilium numerum cyclorum deficit. Illa quies effectus est mensura realis boni frigoris instrumentum cudendi consilium.


Mediae magnitudinis fabricator fabricator nuper versatus est problema fami...
Brevis Et respondendum est: Quod Artus Typus tuum Opus decet An ...
Duae torcularia utrumque nomen ducentorum centenariorum ferre possunt et a...
Procurator productio in media magnitudine plantae metallicae componentis n...
Vestibulum & Metalworking Directa et practica inviso quomodo ...
Emptor comparet a 45-ton-gap-gap pressum ad bracket lineam saepe accipit d...
Contact Us

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road Orientem, Xiaren, Jinting oppidum, Shengzhou urbem, Zhejiang provinciae, Sinis
Paratus incipe?
Get in Touch

Nunc!
ZHEJIANG BOLUN

